专业提供纸张点数/分册解决方案

打孔吊牌的孔位、覆膜、挺度和边缘形状会影响吸附与分张。本文说明如何避开孔位确定吸嘴落点、调整挡板并检查纸面与孔边,帮助吊牌企业完成厚纸数纸机适配。
孔位图比单独提供克重更重要
打孔吊牌进入计数设备前,应先确认孔位与吸嘴落点是否重叠,再根据吊牌尺寸、方向和边缘形状调整挡板。吸嘴落在孔洞或孔边附近,可能造成吸附不完整;挡板压得过紧,则可能影响纸张分离或刮碰成品边缘。
设备适配前,应准备完整尺寸图,标明长宽、孔径、孔位到边缘的距离、正反面加工状态和纸张方向。只写“300g吊牌”,不足以确定吸嘴和挡板位置。
吸嘴落点避开孔洞和加工区域
吸嘴应避开孔洞及孔边、明显烫印或凸起区域、异形缺角和模切边缘。异形边缘会改变纸堆对齐基准,应选择相对稳定的直边建立定位。
挡板调整以稳定定位为准
挡板需要限制纸堆移动,但不能把吊牌夹得过紧。换一种吊牌时,应重新检查左右间隙、前后位置和纸张方向。孔位发生变化,即使外形尺寸相同,也可能需要重新安排吸嘴落点。
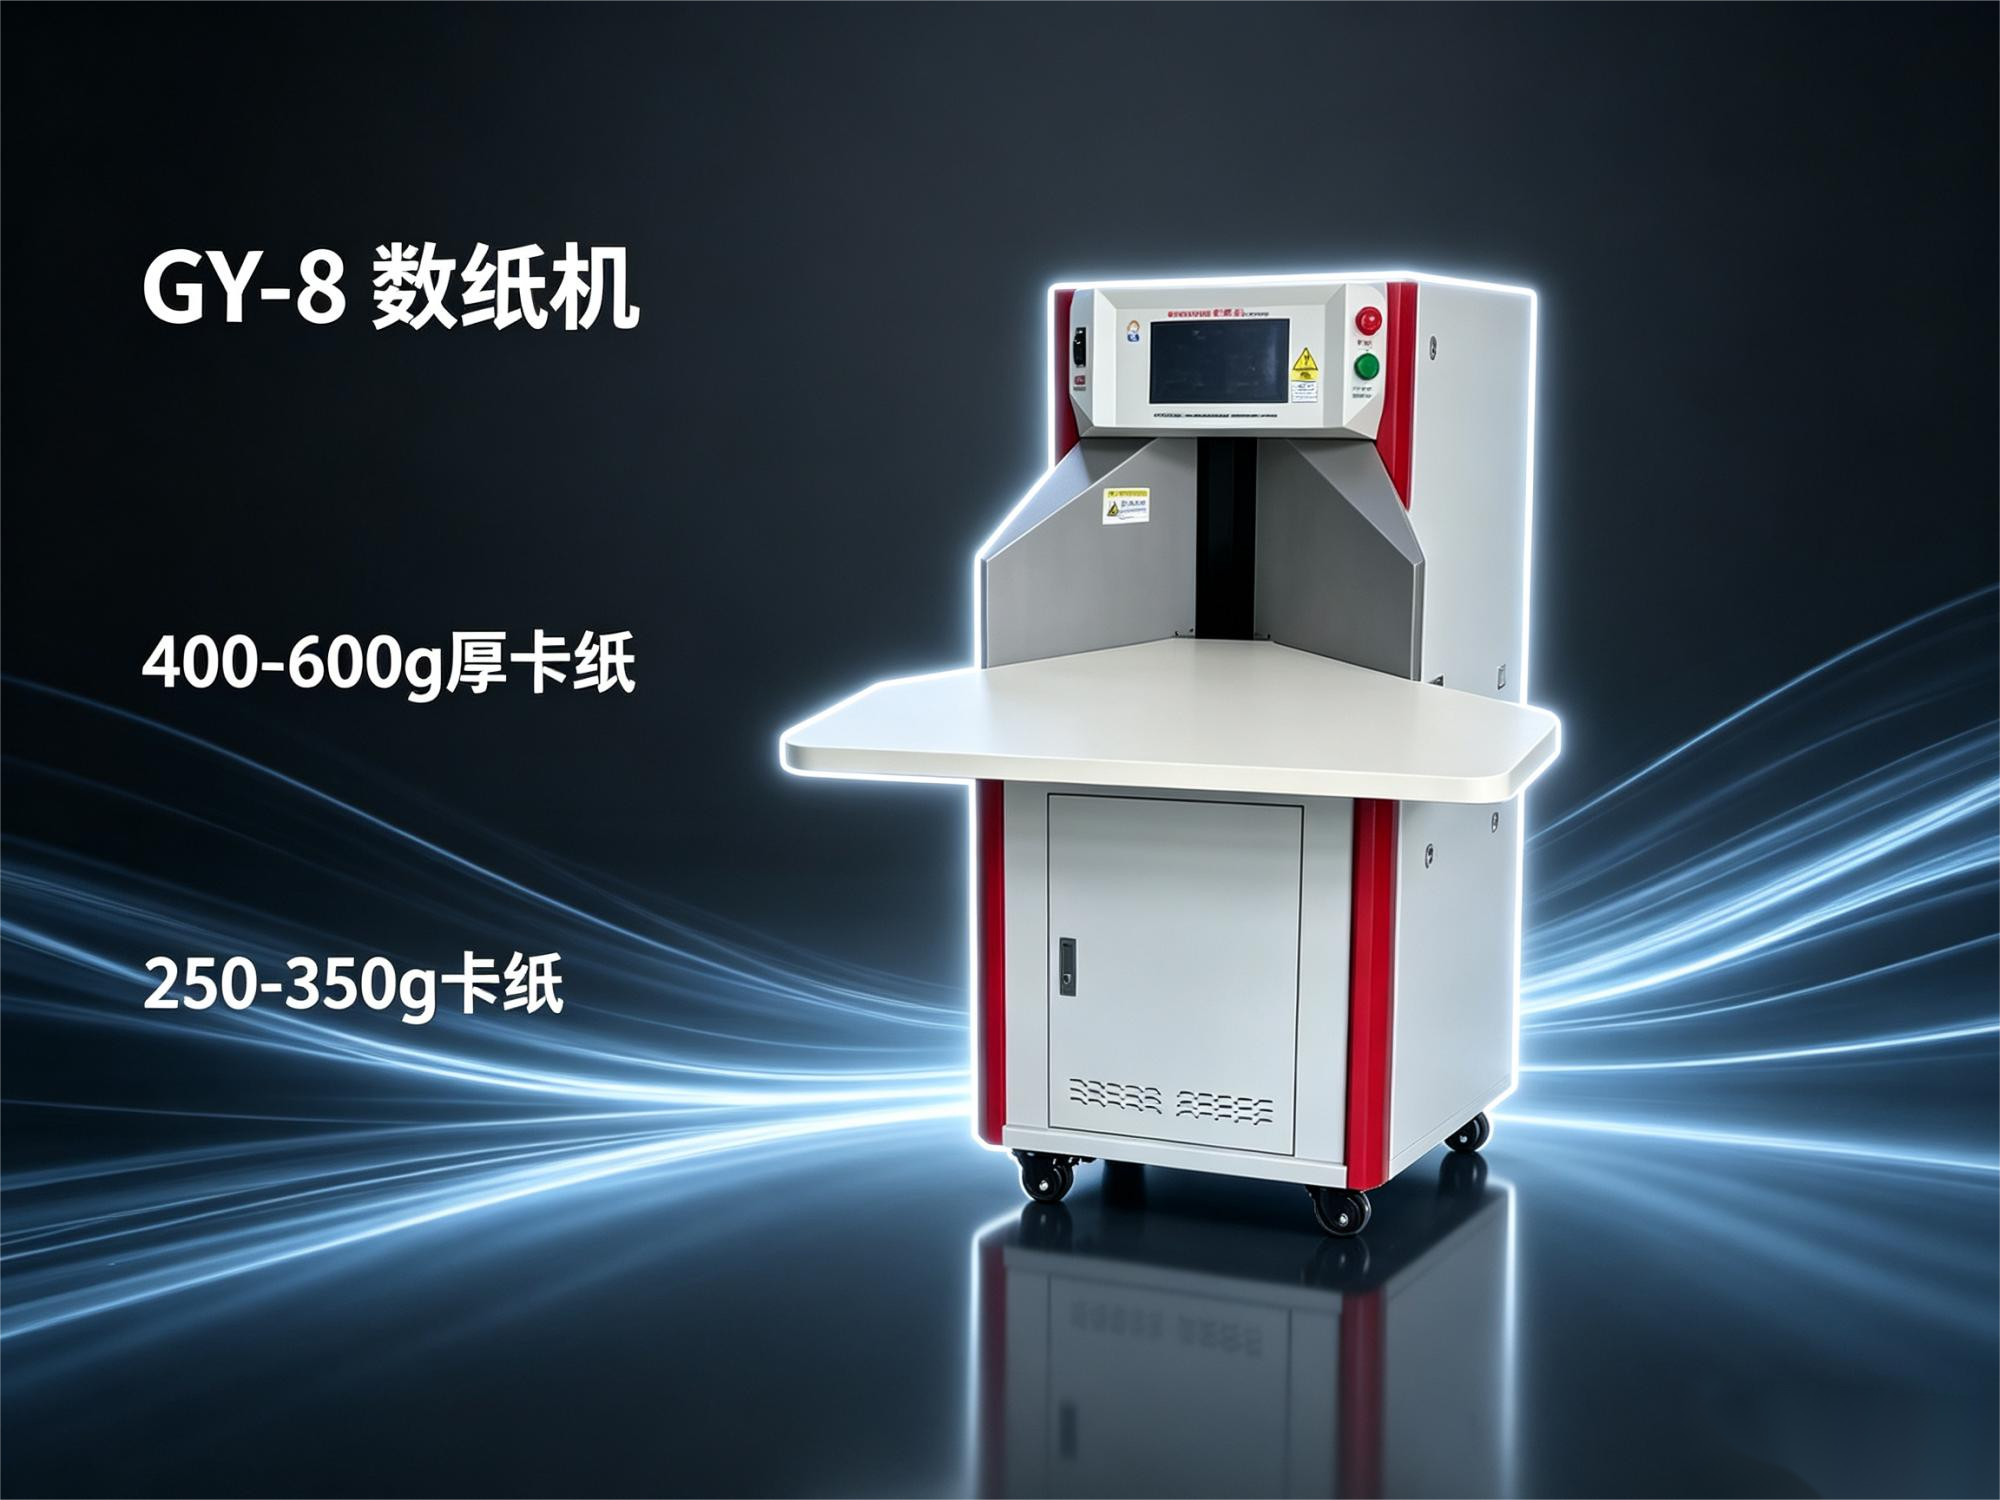
广艺GY-8采用双吸嘴和自上而下计数结构,纸张范围70—500g/㎡,最大纸张尺寸546×788mm,可选大台面。双吸嘴可以为厚纸分张提供两个吸附位置。
验收同时覆盖数量与成品状态
东莞市广艺自动化科技有限公司在GY-8厚纸任务中,将数量、纸面、孔位和边角共同作为验收内容。测试可从较低纸堆开始,再逐步增加到接近日常批量。
每个批次应记录设定数量、人工复核、整理次数、孔边状态、覆膜表面和纸堆整齐度。完成计数后,还应确认纸堆状态能否直接进入包装。
先把吊牌分成可稳定定位的批次
打孔吊牌经过模切后,边缘可能存在轻微毛刺、翘曲或纸屑。上机前应剔除明显破损品,并按照孔位方向和正反面统一叠放。若同一纸堆中正反方向混杂,吸嘴有效接触区域会不断变化,挡板也难以保持稳定定位。
纸堆底部和顶部的状态可能不同。刚加工完成的吊牌表面摩擦、静电和温度与静置后的材料存在差别,测试时可以分批记录,避免把加工时间带来的变化误认为设备参数不稳定。
双吸嘴位置要兼顾受力和平整区域
两个吸嘴的落点应尽量位于平整、完整且能够共同带动纸张的位置。若一侧靠近孔洞,另一侧落在烫印凸起区域,吸附受力可能不均。调整后应观察吊牌被吸起时是否平稳,有没有单侧先抬起、孔边变形或两张同时带起。
对于尺寸较小的吊牌,吸嘴间距、挡板位置和纸堆基准边需要同时核对,但调整时仍应一次改变一个变量。先确认纸堆定位,再调整吸嘴落点,最后观察气压和连续分张,可以减少多项参数同时变化造成的判断混乱。
从小批稳定逐步增加到日常纸堆
初步测试可以从较低纸堆开始,确认单张吸附、分离和计数。随后逐步增加到接近日常批量,观察纸堆升高后孔位、翘曲和边角是否发生变化。若只测试几十张平整样品,无法判断连续生产时的整理频率。
成品验收还应查看覆膜表面是否出现吸附痕迹、烫印区域是否受压、孔边是否拉扯以及计数后纸堆能否直接包装。出现异常时保留当时的纸堆高度、吸嘴位置和挡板间隙,下一轮调整才有可比较的依据。
换款记录帮助后续快速复用
吊牌企业通常有多种尺寸和孔位。每个稳定产品可以保存尺寸图、摆放方向、吸嘴落点示意、挡板位置和验收结果。再次生产相同款式时,以历史记录作为起点,再根据当批材料状态微调,可缩短换款准备时间。
常见问题
达到GY-8的克重范围就能稳定计数吗?
克重只完成第一轮筛选,厚度、挺度、孔位、覆膜和翘曲都会影响表现。
可以用未打孔白卡代替成品测试吗?
未打孔白卡无法反映孔位、覆膜和模切边缘的影响,最终应使用真实成品。
话题标签
#打孔吊牌 #厚纸数纸机 #GY8数纸机 #吸嘴调整 #吊牌计数
 137 1338 6987
 关注我们


