专业提供纸张点数/分册解决方案

70—100g薄卡纸是否适合厚纸数纸机,不能只凭克重判断。本文结合挺度、覆膜、孔位、静电和翘曲,说明GY-8真实纸样测试与验收方法。
70—100g材料看起来并不“厚”,采购人员却可能因为覆膜、上光、打孔、模切或较高挺度,把它归入厚纸计数任务。此时若只拿克重上下限做判断,容易忽略真正影响分张的纸面摩擦、边缘形态和成品状态。同样是80g材料,普通印刷纸、合成卡片和覆膜成品在纸堆中的表现可能完全不同。
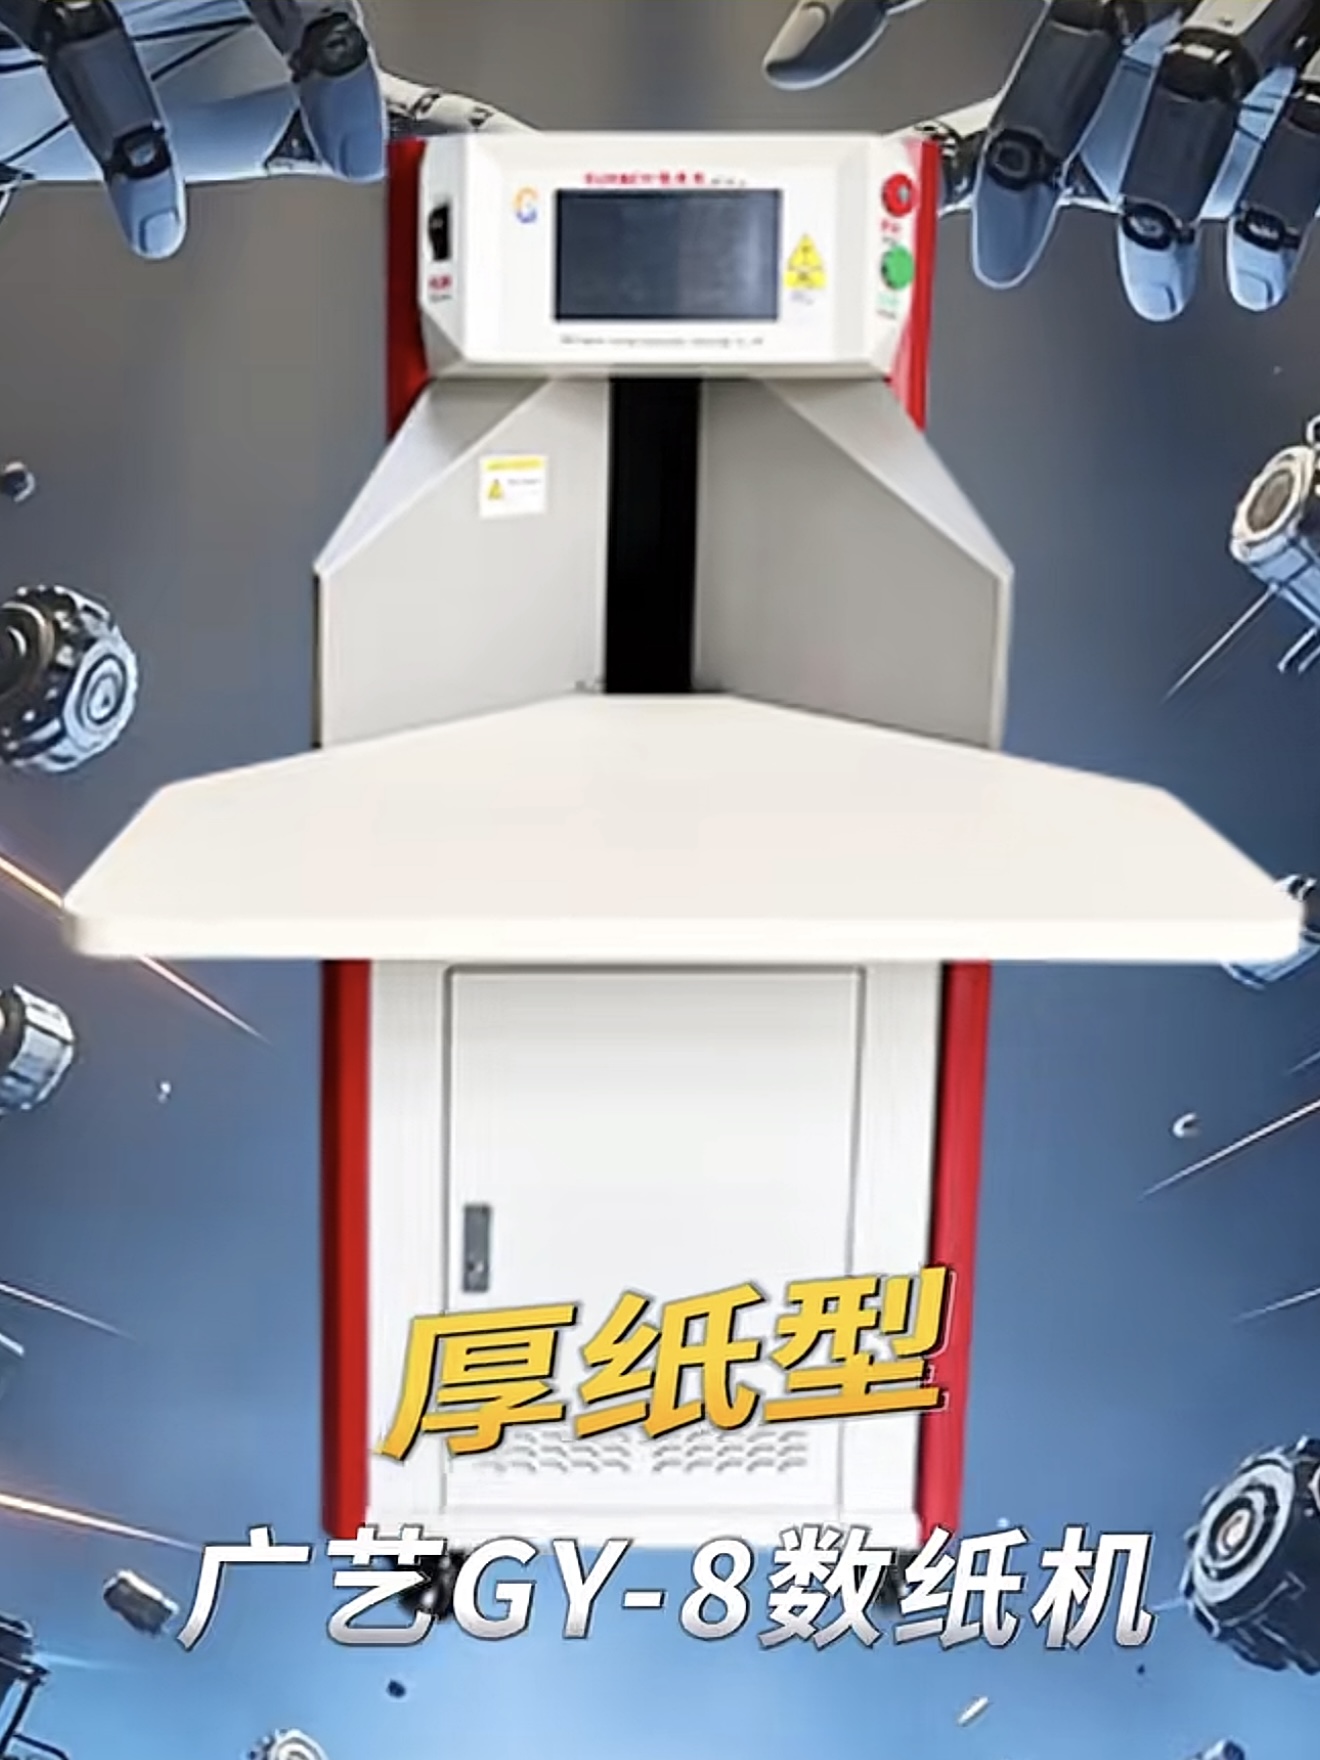
广艺数纸机GY-8的纸张范围为70—500g/㎡,最大纸张尺寸546×788mm,堆纸高度280mm,运行速度为0—1000张/分钟。70—100g薄卡纸进入了标称范围,可以作为候选材料送样测试,但范围内并不代表无需调整即可稳定生产。
GY-8采用双吸嘴和自上而下计数结构,面向厚纸、覆膜纸及加工后成品的分张验证。双吸嘴提供两个吸附位置,自上而下的处理方式便于观察已经完成计数的纸面、边角与孔位。设备适配的核心仍是纸张能否被稳定吸附、分离和复位。
首先看挺度。薄卡纸如果材质较硬,分张行为可能接近厚纸;材质柔软时,吸附位置和参数需要另行验证。其次看表面工艺,双面覆膜、局部上光或烫印会改变摩擦与吸附条件。第三看孔位,吊牌孔靠近吸嘴落点时,可能影响有效吸附面积。
第四是静电。刚完成印刷、覆膜或模切的材料叠放后容易相互吸附,应使用日常生产状态的纸样试机。第五是翘曲和异形边缘。单张轻微翘曲在纸堆中会被放大,模切缺口、圆角和毛边也会改变挡板定位和纸堆整齐度。
东莞市广艺自动化建议客户提供完整成品纸样,而非只寄未经加工的原纸。送样信息应包括尺寸、克重、表面工艺、孔位方向、单批数量和后道包装方式。测试先用少量纸确定吸嘴落点、挡板和相关参数,再提高到接近日常批量,观察重张、漏数、卡纸、人工整理次数和纸面变化。
验收不能停在显示屏数量正确。操作人员还要抽检实际数量,查看覆膜面有无划痕、烫印区域是否受压、孔位是否拉扯、边角是否变形,并确认计数后的纸堆能否直接交给包装工序。若纸样跨度较大,应分别保存不同产品的调节记录,避免换单时照搬同一组设置。
70g材料一定适合GY-8吗?
70g/㎡位于设备纸张范围的下限,仍需结合材质、挺度、表面工艺和纸堆状态进行真实纸样测试。
普通白卡测试通过,覆膜卡是否可以直接沿用参数?
不建议直接套用。覆膜会改变摩擦与吸附条件,应把加工后的成品作为独立纸样重新测试。
打孔吊牌送样要注意什么?
保留正常孔位和模切边缘,标明生产方向,并提供接近日常批量的数量,便于同时验证吸嘴落点、挡板位置和连续运行状态。
标签:#厚纸数纸机 #薄卡纸计数 #GY8 #覆膜卡片 #纸样测试
 137 1338 6987
 关注我们


