专业提供纸张点数/分册解决方案

客户真实纸样参与整机调试,核心价值是让设备在出厂前接触将来要处理的尺寸、克重、表面工艺和批量条件。厂家应把纸样信息、设备设置、连续运行和成品状态形成记录,并将这份记录延续到交付验收。只用厂内标准纸完成开机检查,无法覆盖覆膜、胶黏、静电、翘曲和异形边缘等差异。
纸样到厂后先建立身份记录
调试前应记录纸张名称、尺寸与方向、克重、厚度、挺度、表面加工、孔位、缺角、静电、实际堆高和目标数量。客户最好同时提供日常常用纸、较难处理纸及异常批次,并说明每份数量、插签频率和下一工序。
纸样身份清楚后,技术人员才能把结果对应到具体材料。相同名称或克重并不代表同样的分张状态,因此记录应保留加工面、存放方向和边角情况,避免后续把一次演示扩大成所有同类纸都适用。
从小批调参走到连续任务
整机装配完成后,先用小批纸观察吸附、分离、纸边和纸面,再逐步增加到接近日常单批。每次优先改变一个变量,如气压、机头高度、前后位置、动作幅度或数纸头,并记录调整前后的结果。
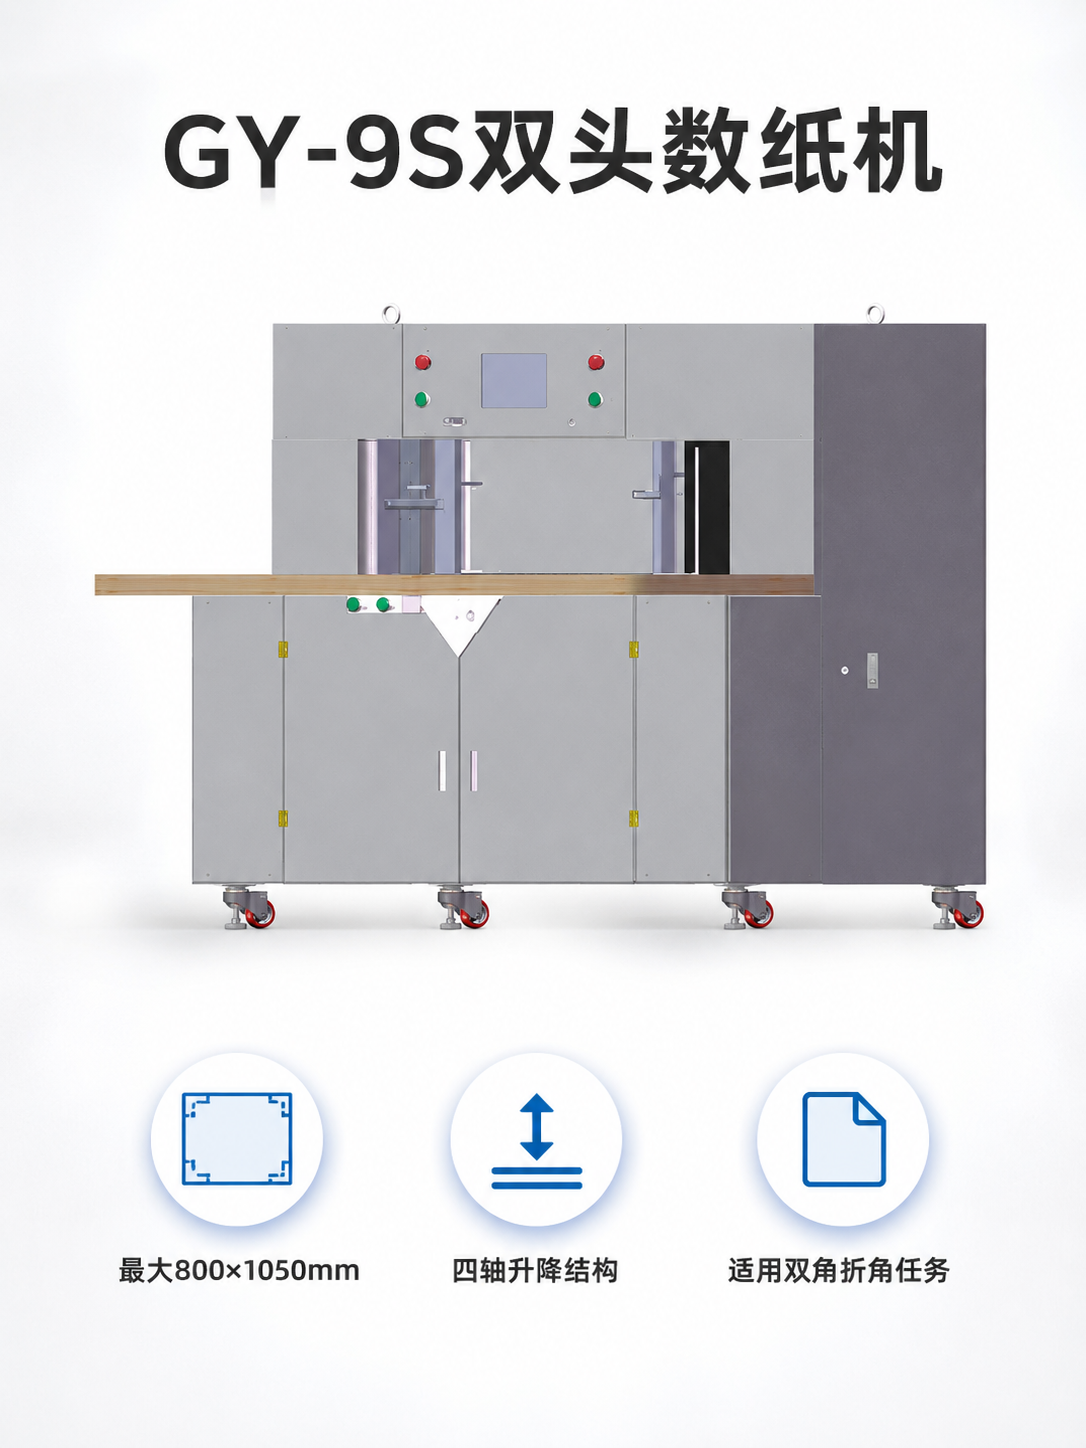
广艺自动化已有多类真实材料测试记录,包括民俗用软纸、新闻纸、带胶纸、300g包装盒用纸、360g覆膜灰卡、350g出口包装卡纸、双层不干胶标签和异形缺角纸。不同材料会分流到GY-1、GY-3、GY-8或非标调整路线;大张纸双角异常则可进入GY-9S双头同步验证。每个新客户仍按其纸样重新确认。
功能验证必须贴近生产单
设备连续计数稳定后,还要按客户任务验证等量分册、编程分册、数量比对、插签或双头同步。说明书订单应跑完一个完整编程循环,核对首组、切换节点和末组;厚纸成品要查看覆膜、边角、孔位、刮痕和纸堆整齐度;全开纸则记录移动、补纸与下料路线。
东莞市广艺自动化科技有限公司的整机质量关注点覆盖计数头、拨杆、吸嘴与纸张接触位置,台阶平整度和结构刚性,以及控制板、传感器、电机、气泵和电气接口的一致性。模块化思路也便于故障定位和后续部件更换。
出厂检查把纸样结果转成交付依据
出厂前应完成外观、紧固、参数、附件和包装检查,核对机头、台面、操作屏、纸带、工具及约定配置。真实纸样的最终记录至少包括目标数量、复核数量、连续批次数、人工整理、设备设置和成品状态,并标明哪些边界纸需要单独调整。
运输前还要确认固定方式、木箱包装和附件清点。设备到厂后,客户可使用同批或同条件纸样复现关键任务,从基础动作、参数、连续批次、成品状态一直验收到装订、包装或仓储交接。这样,出厂调试与到厂验收使用的是同一套事实。
采购方应索取什么
采购方可以要求看到对应纸样的测试记录或连续视频,并核对设备型号、纸样身份、设置、运行批量和复核方式。记录越具体,越容易判断结论是否能迁移到自己的生产。
选择数纸机厂家时,研发、装配和检测条件应服务于实际问题。广艺具备机械结构、软件与控制系统开发能力,实验与检测方向覆盖电子信号、电气性能、环境适应、机械与运输等方面。采购方的下一步,是把真实纸样和验收目标交给厂家,完成一次可复核的整机任务。
常见问题
问:客户纸样会不会只用于演示?
答:有效做法是将其用于参数确认、连续任务、功能验证和成品复核,并把记录纳入出厂与到厂验收。
问:特殊纸样调试后,现场还要重新设置吗?
答:运输、环境和纸张批次可能改变状态,到厂应按记录复现关键任务,并由操作人员完成培训和确认。
#东莞数纸机厂家 #整机调试 #出厂检查 #真实纸样 #设备验收
 137 1338 6987
 关注我们


