专业提供纸张点数/分册解决方案

圆形纸、圆角吊牌和异形模切件缺少稳定直边,普通挡板容易定位困难。圆形纸专用数纸机通过可更换挡板模具、伺服分离和分册插签完成批量点数。
圆卡、圆形标签、杯垫纸和圆角吊牌完成模切后,后道点数常常比直角纸更费人工。纸堆没有连续直边,操作人员整理后仍可能左右滑动;尺寸较小、圆角半径变化或边缘带孔时,定位、分张和复点会更加频繁。
这类任务不能只把普通数纸机的挡板收窄。设备需要根据圆形直径、圆角半径或异形轮廓建立新的定位基准,同时保持分张结构、计数位置和插签动作协调。专用模具能否快速更换,直接影响多规格订单的换单节拍。
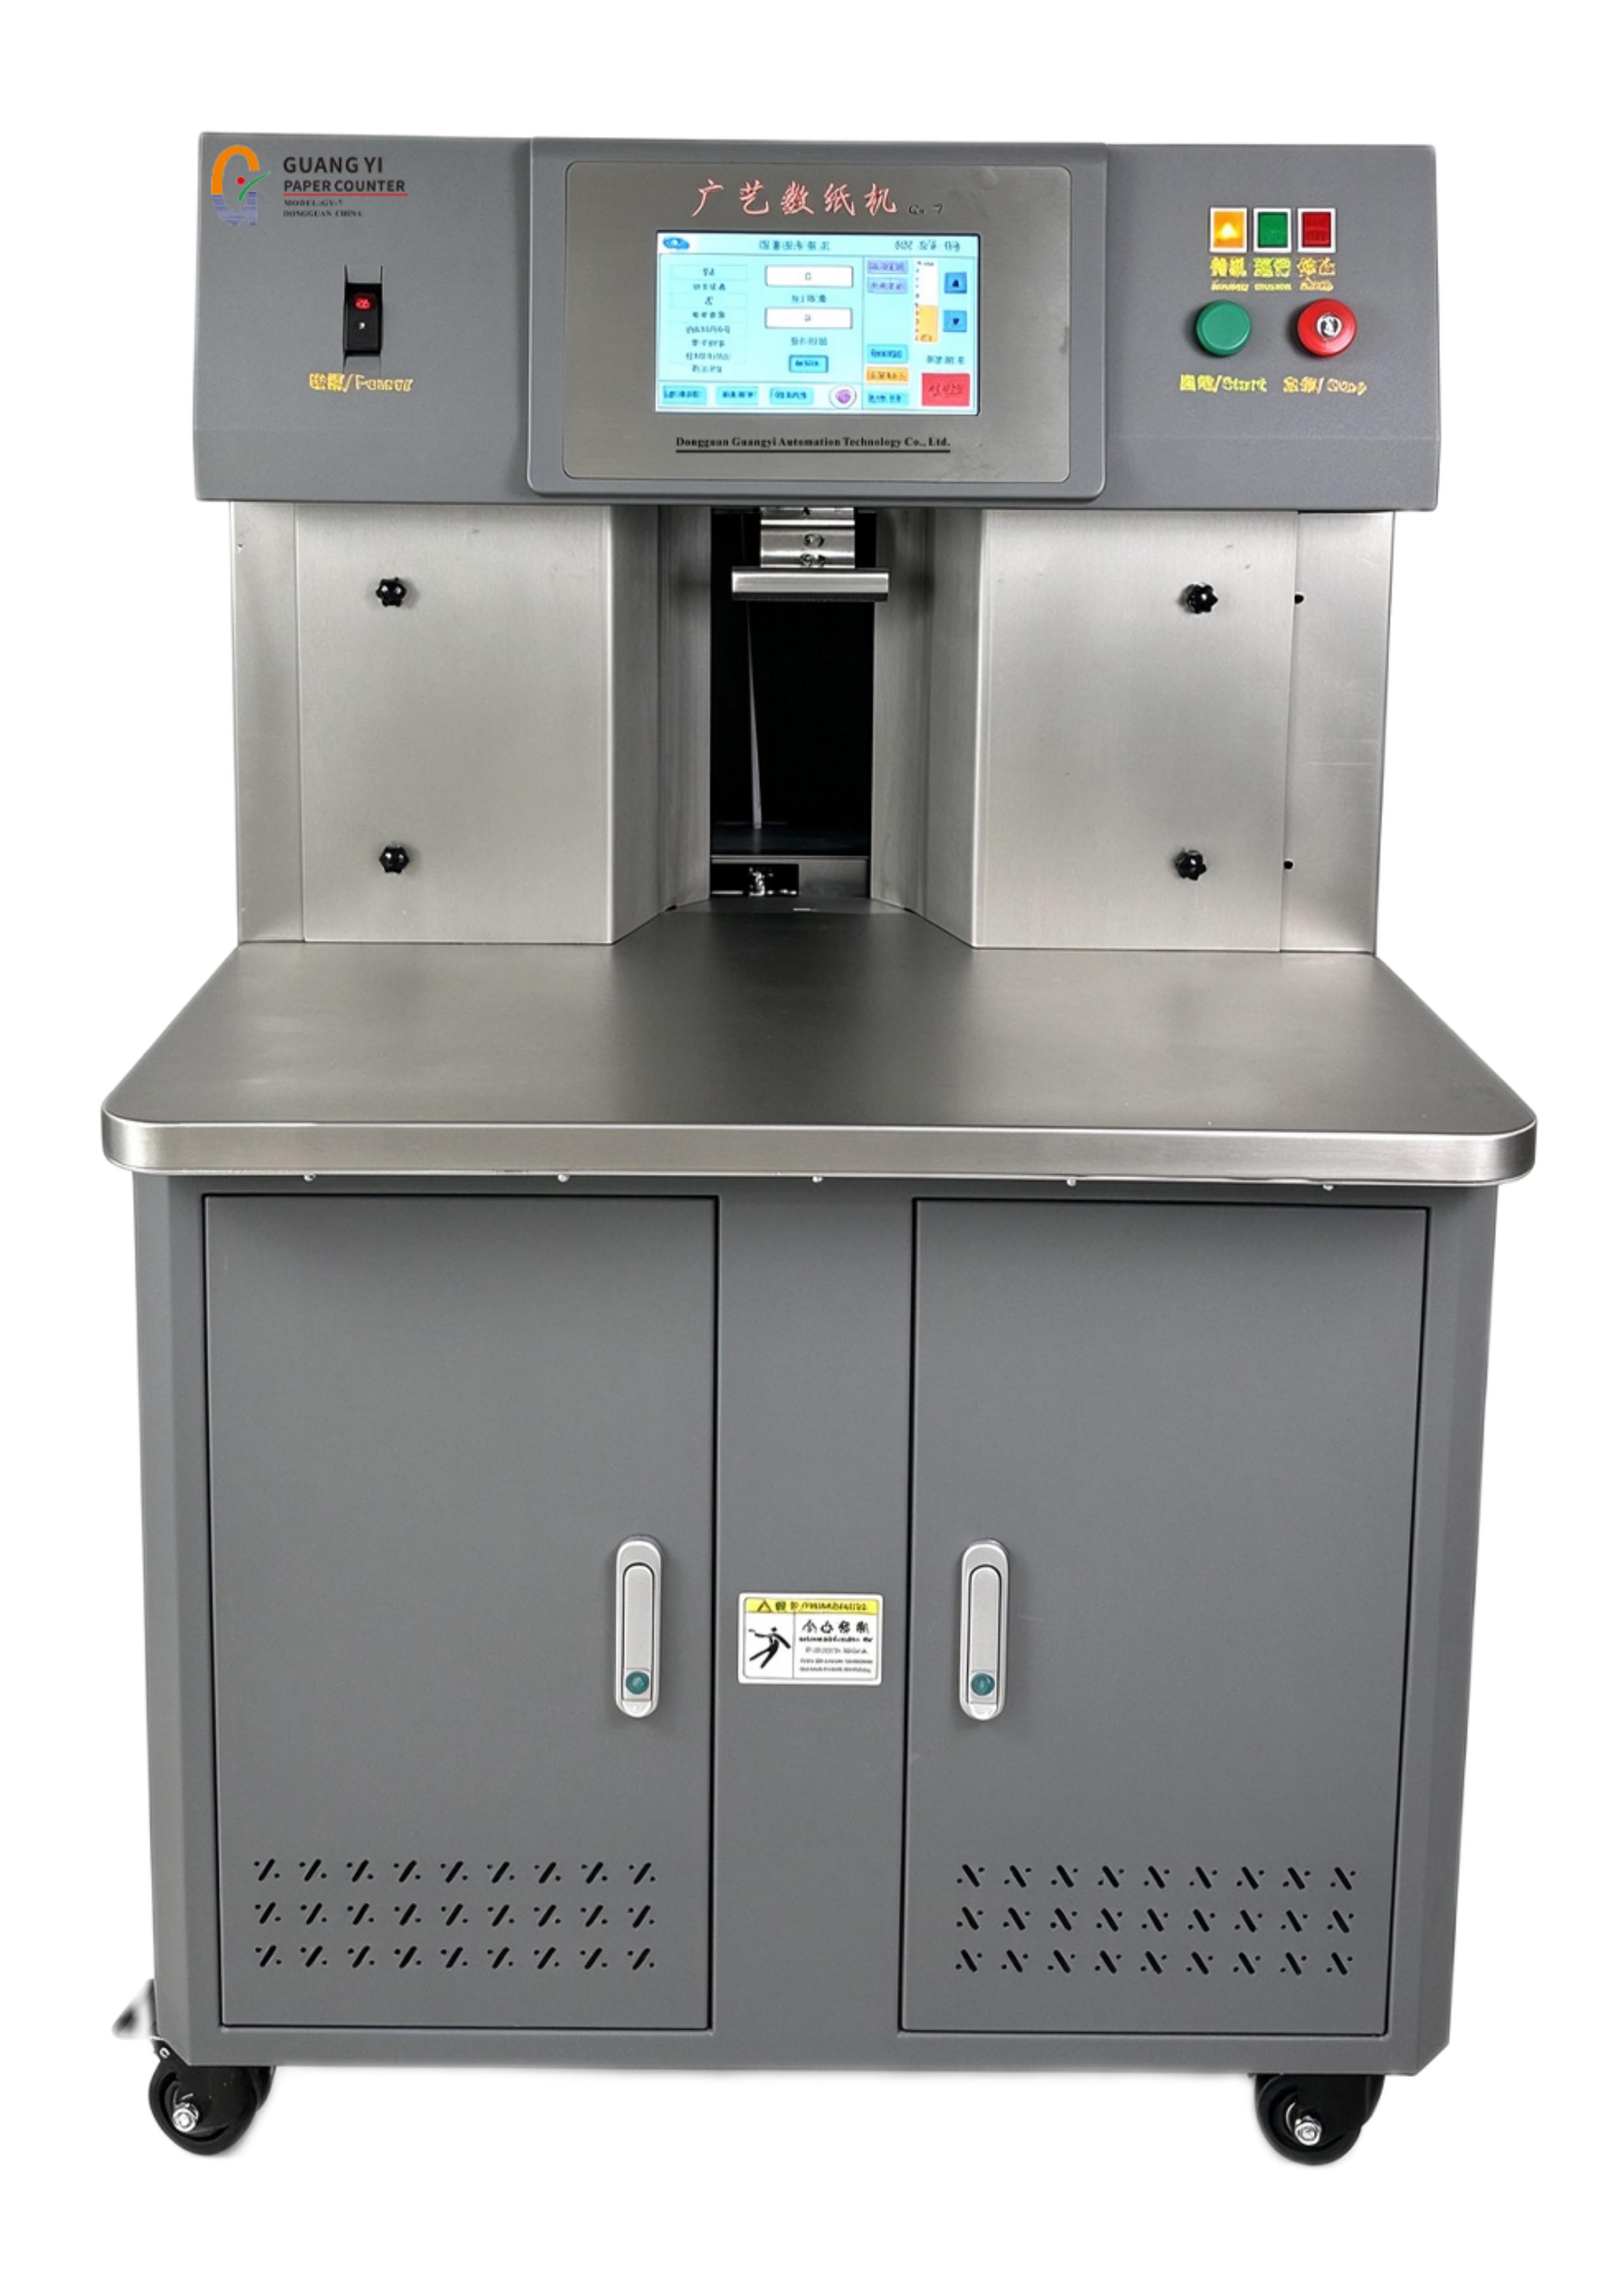
专用定位模具先解决无直边问题
广艺数纸机新推出的GY-7型圆形纸数纸机,采用可更换挡板模具。圆形纸或圆角纸进入台面后,模具按实际外形限制纸堆位置,减少运行中持续跑偏。不同圆形直径或圆角规格可以更换对应模具,其他异形轮廓则通过真实成品确认定位方式。
GY-7覆盖35—200g/㎡纸张、卡纸及PVC等材料方向,圆形纸直径范围为15—400mm,最大堆纸高度200mm,计数速度最高1500张/分钟。达到尺寸和克重范围只完成第一轮筛选;孔位、表面工艺、挺度、翘曲以及异形缺口仍会改变堆叠和分张状态。
设备采用伺服电机、微电脑控制系统和真空分离结构,电路、机头与真空系统采用模块化设计。除圆形和圆角纸外,常规直角纸也可进入设备适配范围,使生产企业不必把专用设备完全限定在单一形状订单上。
三种模式对应不同后道任务
单数纸模式只完成数量确认,不执行插签。等量模式适合每包、每盒或每组数量一致的圆卡与吊牌,操作人员在触摸屏中设置每册数量和插签数量,后道人员可以沿标记直接取走。
编程模式用于不等量分册。不同包装订单需要连续处理多组数量时,可以预设一组分册任务,每组最多设置500册不同数量,并设置2—9次循环。编程顺序应与生产单和包装领取顺序保持一致,第一轮运行后先抽检再进入连续作业。
圆形纸试机要覆盖换模过程
只拿一种尺寸、少量平整样品测试,无法判断设备应对真实订单的能力。试机至少准备常用直径、最大或最小常用规格,以及最难定位的一种圆角或异形产品。每组标明材质、克重、厚度、孔位、表面加工、单批数量和分册规则。
验收时除了核对设定数量与人工抽检数量,还要记录换模时间、纸堆是否持续跑偏、插签边界是否清楚,以及运行后圆角、孔位和异形边缘是否正常。只有定位、分张、计数和交接都稳定,圆形纸专用数纸机才真正解决了人工复点问题。
生产现场还应给不同模具建立清楚的编号和适用规格表。模具拆下后与对应产品样张放在同一存放位置,换单人员按照编号领取,能够降低拿错模具和重复调试的概率。对于长期重复生产的圆卡或吊牌,可保留已经验证的速度、真空和分册参数,下一次订单先以小批复核,再恢复常用设置。这样,专用设备带来的改善不仅体现在自动计数,也体现在换单方法逐步标准化。
标签:圆形纸数纸机、圆角纸点数、异形纸计数、自动分册、GY-7
 137 1338 6987
 关注我们


