专业提供纸张点数/分册解决方案

覆膜卡、吊牌、厚纸封面和成品卡纸进入连续点数时,除了克重范围,还要检查厚度、挺度、孔位、翘曲、覆膜表面及计数后的纸堆状态。
覆膜说明卡、吊牌、保修卡、厚纸封面和模切卡纸完成加工后,已经接近最终成品。点数环节若出现刮花、压痕、边角翘起或纸堆散乱,即使数量正确,也可能增加返工和人工重新整理。因此,厚纸数纸机验收必须同时看数量和成品状态。
克重只能完成第一轮筛选。相同克重的卡纸可能因密度、挺度、覆膜、上光、烫金或打孔产生完全不同的分张表现。送样时应保留实际加工面、孔位、模切边缘和翘曲状态,不能用未经加工的白卡纸代替成品。
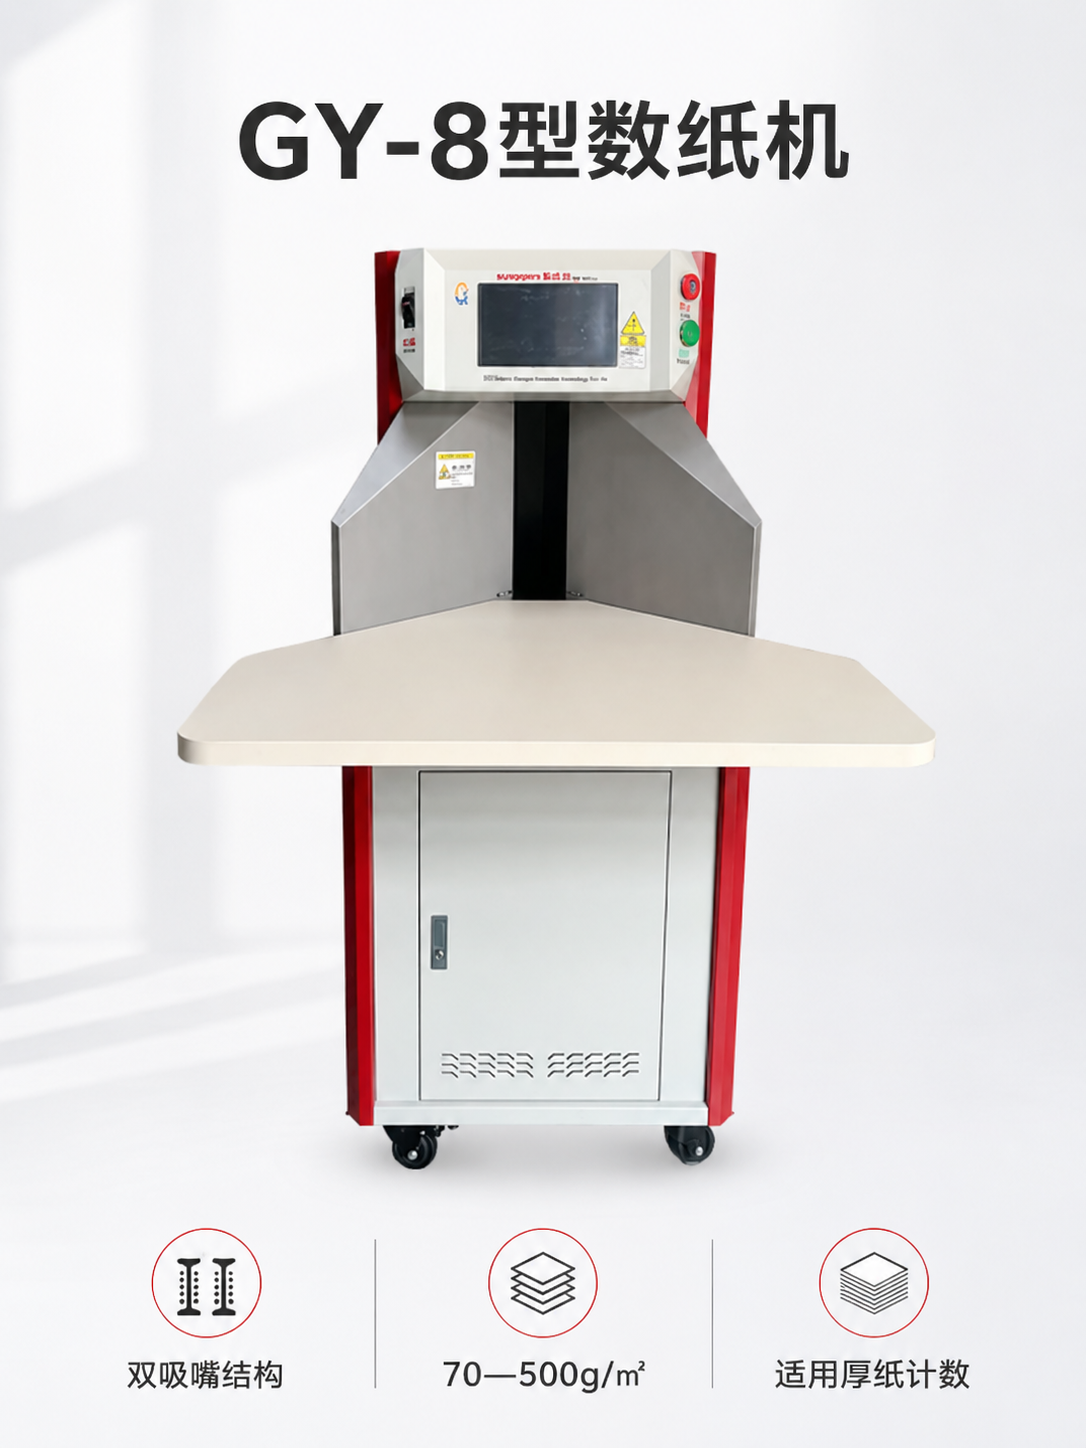
双吸嘴与上数结构对应厚纸分张
广艺GY-8厚纸数纸机采用双吸嘴和自上而下计数结构,适用纸张范围为100—500g/㎡,最大纸张尺寸546×788mm,堆纸高度200mm。双吸嘴用于厚纸分离,自上而下的运行方式便于操作人员观察成品表面、边角和计数后的纸堆状态。
这套结构适合覆膜卡、吊牌、素描纸、厚纸封面和其他成品卡纸方向。设备可选加大工作台,用于进一步核对较大尺寸任务。材料达到100—500g/㎡并不代表无需试机,厚度、表面摩擦、孔位、静电和纸堆翘曲仍会影响吸附与分离。
表面加工会改变计数条件
覆膜和上光使纸面更平滑,双面加工还会改变纸张挺度。烫印区域如果接近吸附位置,需要观察接触点和连续运行后的表面变化。孔位靠近吸嘴或纸张边缘时,可能影响吸附稳定性;模切缺角和异形边缘也会改变纸堆整齐度。
轻微翘曲在单张状态下不明显,堆叠到接近日常批量后可能形成边角高低差。厚纸测试不能只放几十张平整样品,应准备接近实际订单数量的纸堆,并连续运行多个批次,记录人工整理次数和分张表现。
验收表同时记录数量与外观
数量部分记录设定张数、设备结果、人工抽检结果和异常发生批次。外观部分检查覆膜、烫金、孔位、边角和纸面是否发生变化。生产部分还要记录补纸、整理、换样和完成纸交接所占用的时间。
广艺自动化在厚纸任务中采用真实成品纸样确认设备范围。客户可以分别准备普通卡纸、覆膜成品和带孔或模切成品,用相同记录方式对比,明确哪些材料可以使用常规设置,哪些材料需要单独调整。
对于产品种类较多的工厂,建议为已经通过验证的材料建立参数卡。参数卡不只写克重,还应包含成品尺寸、厚度、加工面方向、孔位、纸堆高度以及抽检结果。换单时先核对材料是否与参数卡一致,再进行少量试数,可以减少因沿用上一种卡纸设置而产生的反复调整。
厚纸计数常见的两个误区
达到500g/㎡就一定能够稳定计数
500g/㎡是GY-8的克重范围上限,实际适配还与材料厚度、挺度、密度、表面和边缘有关。临界材料应使用完整成品和真实批量测试。
显示数量正确就可以结束试机
厚纸成品通常直接进入包装或随产品出货,纸面和边角异常可能比一次复点造成更大影响。完成纸能够保持表面正常、纸堆整齐并顺利交接,才构成完整验收结果。
若订单同时包含普通内页与厚纸封面,也不应把两种材料放在同一套评价标准下。内页更关注薄纸分张与速度,厚纸封面则更关注吸附、表面保护和边角状态。把材料分开测试并分别留档,才能让GY-8承担真正适合的厚纸任务。
标签:厚纸数纸机、覆膜卡计数、吊牌点数、GY-8、成品保护
 137 1338 6987
 关注我们


