专业提供纸张点数/分册解决方案

覆膜卡纸、打孔吊牌和翘曲成品即使处于设备克重范围内,也可能因表面摩擦、孔位、挺度和边角状态影响分张。本文以GY-8为例,说明厚纸数纸机从样品准备、连续测试到数量与外观验收的完整方法。
厚纸数纸机写着“可到500g/㎡”,只能完成第一轮筛选。覆膜改变表面摩擦,打孔可能落在吸嘴接触区域,模切边缘会影响挡板定位,翘曲在纸堆升高后还可能被放大。因此,厚纸验收必须同时看计数结果、分张过程和成品外观。
完整的厚纸样品信息至少包括尺寸、克重、厚度、纸纹方向、单双面覆膜、孔位、模切边缘、翘曲程度和单批数量。若同一产品有多个加工版本,应分别编号,不能用未覆膜白卡代替最终成品。
样品数量也要接近日常任务。十几张纸只能观察设备能否动作,无法暴露连续运行后的静电、边角累积误差和纸堆变化。建议同时准备日常稳定样、较难处理样和曾发生连张或表面损伤的异常样,测试结果才有区分度。
覆膜纸先观察吸附接触是否稳定,连续分张后纸面有无划痕、压痕或擦伤。表面过滑或静电明显时,还要记录人工整理次数,不能只在最后核对总数。
打孔吊牌要确认孔位是否靠近吸嘴落点,纸张移动时孔边会不会被带起。挡板调整应保证纸堆定位稳定,但不能挤压异形边缘。模切缺口、圆角和局部凸起也要在实际方向上测试,因为换一个上料方向,接触条件可能完全不同。
翘曲纸应从低纸堆逐步增加到常用高度,观察上层与下层分张是否一致。若只挑选最平整的一小叠试机,验收结论无法代表批量成品。
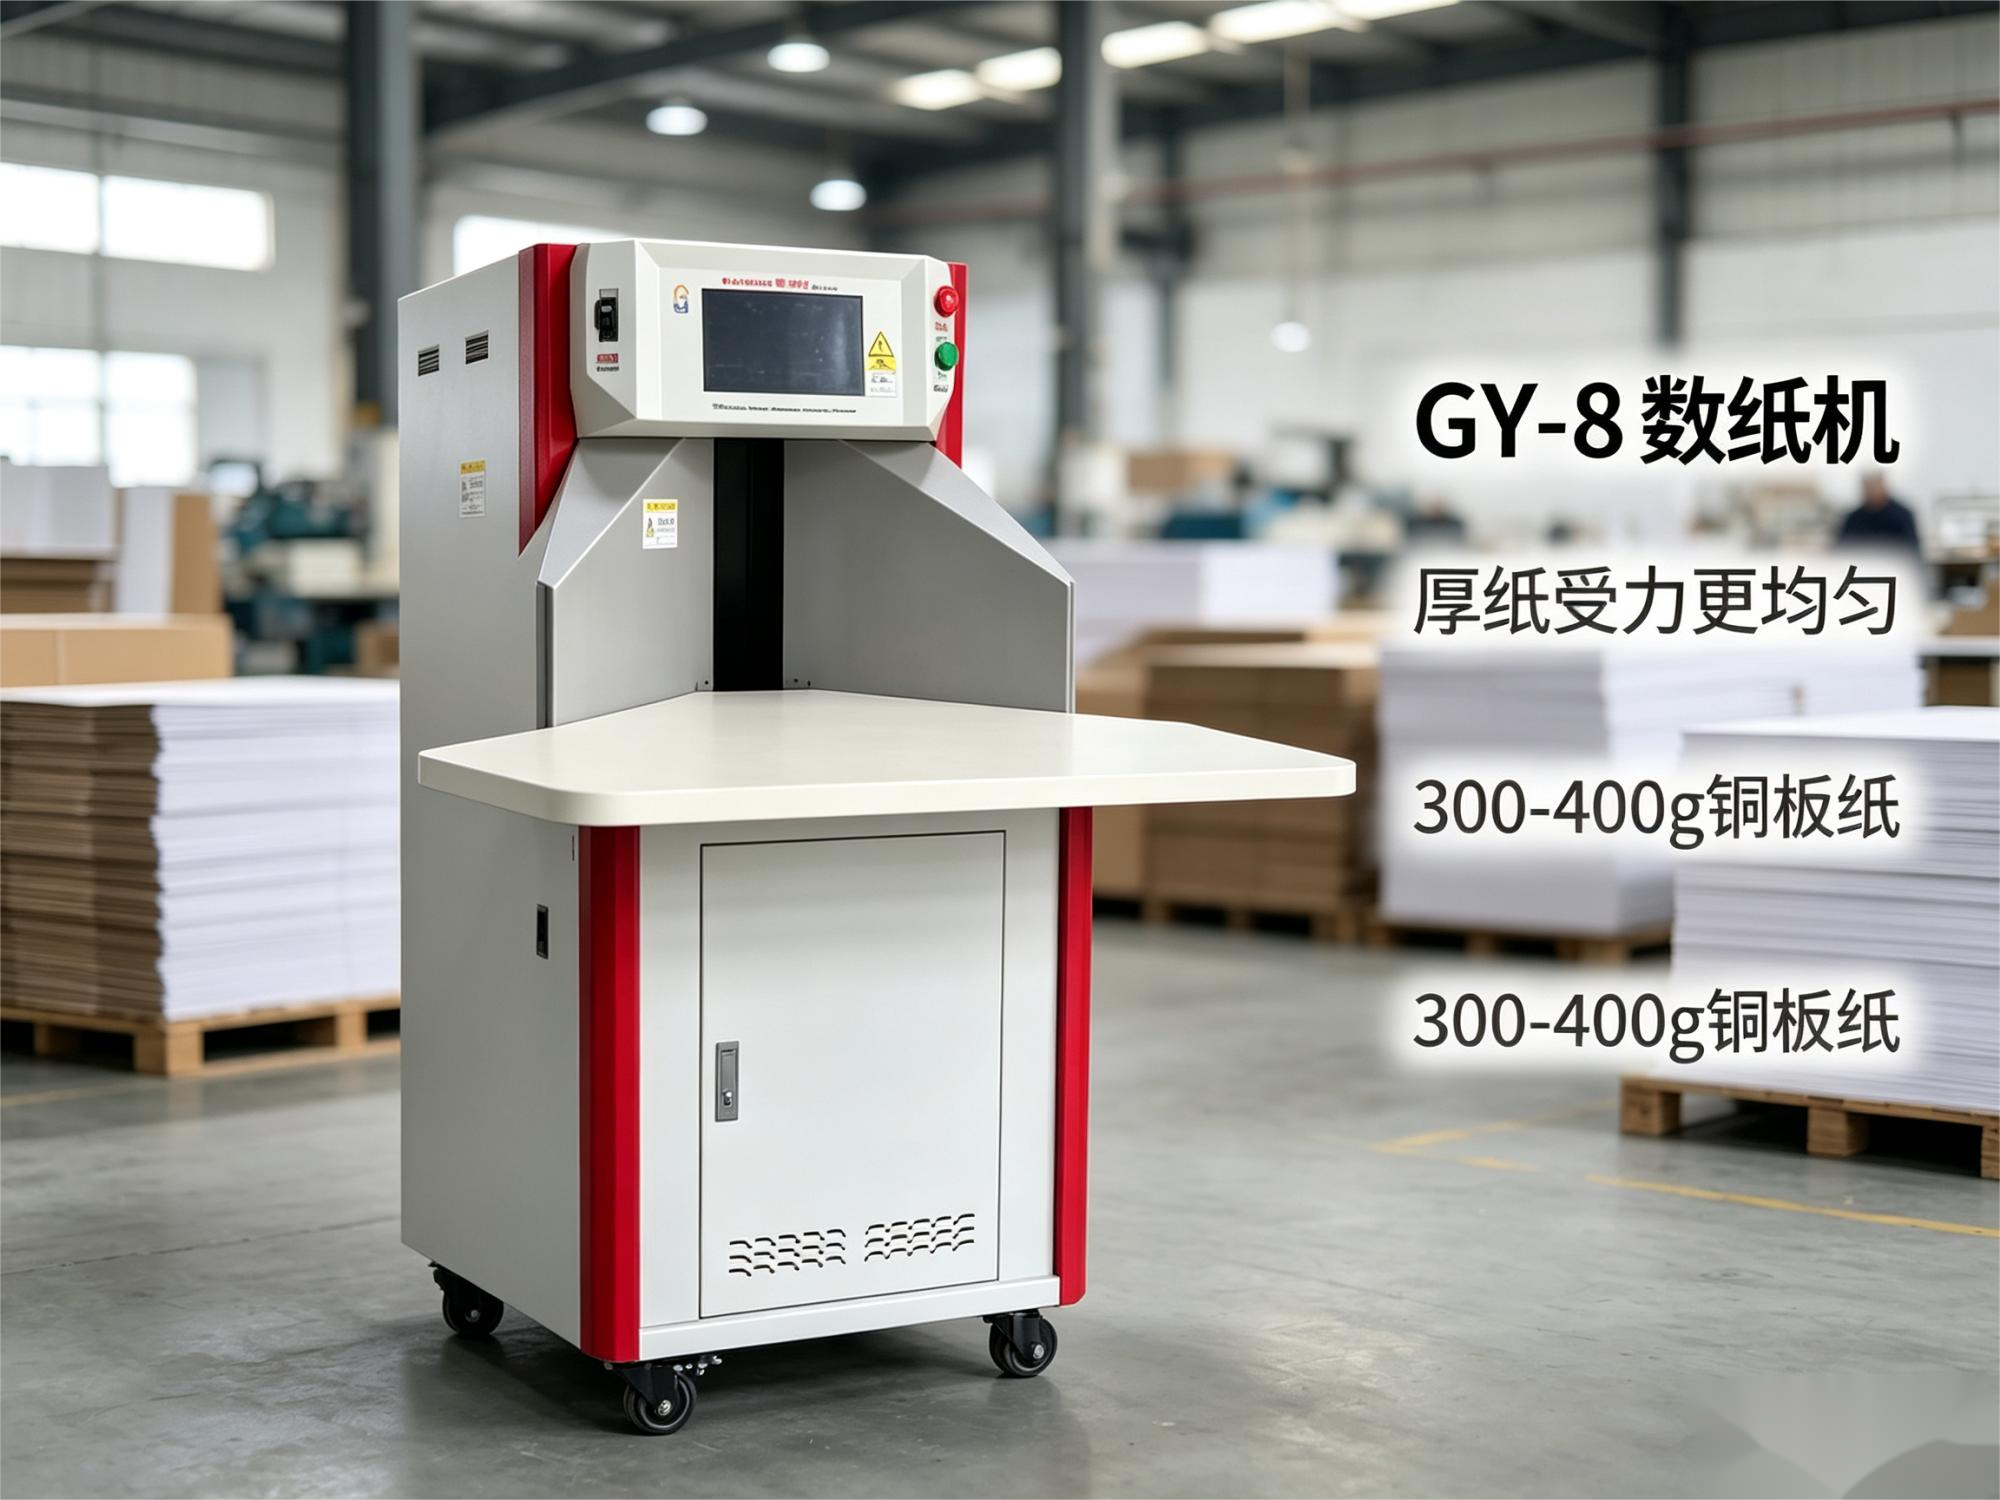
广艺数纸机GY-8采用双吸嘴和自上而下计数结构,纸张范围为70—500g/㎡,最大纸张尺寸546×788mm,堆纸高度280mm,计数速度0—1000张/分钟。双吸嘴结构面向厚纸分张,自上而下的运行方式便于观察完成纸张和成品表面。
这些参数用于确认候选设备,不能直接替代试样。东莞市广艺自动化在厚纸项目中,会根据真实纸样确认吸嘴接触、挡板位置、纸堆状态和运行设置。若客户需要更大台面,也应在方案阶段把成品尺寸和取放空间一并确认。
每组测试至少记录设定数量、人工复核数量、连续批次数、人工整理次数、异常位置和纸面状态。出现连张、停顿或边角变化时,不要立即把纸重新混回正常批次,应保留当时纸堆方向和设置,便于判断问题来自材料、加工还是设备调整。
验收通过的标准也要在试机前写清。例如:连续完成多少批、允许多少次人工整理、哪些外观变化不可接受、换一种加工版本后需要调整哪些位置。这样采购方拿到的不是一句“可以数”,而是一套可复现的使用条件。
处于70—500g/㎡范围内就一定能数吗?
不能直接下结论。覆膜、孔位、挺度、厚度和翘曲都会影响分张,必须使用最终成品测试。
打孔纸为什么要确认吸嘴落点?
孔位进入吸附区域后可能改变吸附状态,试机时应调整落点或上料方向,并观察孔边是否受影响。
验收只抽查最终数量够不够?
不够。还要记录连续运行过程、人工整理次数、纸面及边角状态,厚纸成品的外观价值可能高于一次复点成本。
话题标签:#厚纸数纸机 #覆膜卡纸 #打孔吊牌 #GY8 #纸样测试 #设备验收
 137 1338 6987
 关注我们


